Es ist bekannt, dass Feinguss hochpräzise und gut verarbeitete Gussteile erzeugt . Dennoch können während des Produktionsprozesses zahlreiche Gussfehler auftreten. Dank unserer langjährigen Erfahrung und modernster Ausrüstung können wir durch Ursachenanalyse Wege finden, solche Probleme zu vermeiden.
Im Folgenden stellen wir einige häufige Gussfehler und deren Ursachen und Vermeidungsmethoden vor. Wir hoffen, dass dieser Artikel unseren Kunden hilft, das Problem und unseren Kollegen zu verstehen, und diese Analyse Ihnen helfen kann, mögliche Gussfehler zu vermeiden.
Bodenguss und Kältebarriere
1. Problembeschreibung.
Bodenguss ist oft im Gussteil dünnwandig oder von der Innenkufe entfernt, am örtlichen Fleischmangel ist der Rand gewölbt. Kalte Barriere ist, dass die beiden Stränge aus geschmolzenem Metall nicht vollständig verschmolzen sind, es gibt eine klare Verbindung.
2. Ursachen.
1) niedrige Metallflüssigkeits-Gießtemperatur und Formtemperatur
2) Langsame Gießgeschwindigkeit oder unangemessene Einstellung des Fließkanals, Metallfluss ist zu lang
3) Gusswandstärke ist zu dünn, Metallflüssigkeitsfluss ist nicht gut
4) beim Gießen abgeschnitten
3. Vorbeugende Maßnahmen.
1) Erhöhen Sie die Gießtemperatur der Metallflüssigkeit und die Formtemperatur
2) Erhöhen Sie die Gießgeschwindigkeit oder erhöhen Sie die Anzahl oder Fläche der inneren Rinne, um den Fluss der Metallflüssigkeit zu verringern
3) Erhöhen Sie die Druckhöhe des Gießsteigrohrs, um ein Abschneiden während des Gießens zu verhindern
Schrumpfung
1. Problembeschreibung.
Es kann nur durch Röntgeninspektion gefunden werden. Die Oberflächenschrumpfung kann durch Fluoreszenz- oder Färbeinspektion festgestellt werden. Schwere Fälle können nach dem Sandblasen gefunden werden.
2. Ursache.
(1) Gussstruktur ist unzumutbar, zu viele heiße Stellen oder zu groß
2) geringe Wärmekapazität des Eingusses, keine Folgeverfestigung oder kleiner Druckkopf, niedriger
3) Niedrige Werkzeugtemperatur, schnelle Abkühlgeschwindigkeit, Verstopfung des Nachfüllkanals 3.
Vorsichtsmaßnahmen.
1) Verbesserung der Casting-Organisation, Reduzierung von Hotspots
2) Angemessene Einstellung des Risers oder Erhöhung der Bewehrungsstäbe, die durch Verarbeitungsmethoden entfernt werden können, Erhöhung des Druckkopfes, so dass die geschmolzenen Druckgussteile in einem bestimmten Druckkopf unter der Wirkung einer sequentiellen Erstarrung stehen
3) Erhöhen Sie die Gießtemperatur und die Formtemperatur richtig, um die Abkühlgeschwindigkeit zu verringern
Thermisches Cracken
1. Problembeschreibung.
Unregelmäßige intergranulare Risse an der Oberfläche oder im Inneren, Oberflächenoxidation. Sichtbar nach starker Sandreinigung, nur leichte Bearbeitung oder Penetrationsprüfung sind zu finden.
2. Ursache der Entstehung.
(1) im Zusammenhang mit der Legierungszusammensetzung, hohem Kohlenstoff- und Siliziumgehalt, Flüssig-Fest-Phasentemperaturbereich, leicht zu thermischen Rissen
(2) Formtemperatur ist niedrig, schlechte Wiederverarbeitbarkeit und schnelle Abkühlgeschwindigkeit
(3) Die Dicke des Gussstücks variiert stark, die Übergangsverrundung ist zu klein
3. Vorbeugende Maßnahmen.
1) Die Legierung oder der Stahl, der zu thermischer Rissbildung neigt, sein Kohlenstoff- und Siliziumgehalt sollte so weit wie möglich in der unteren Grenze kontrolliert werden
2) Erhöhen Sie die Formtemperatur beim Gießen, verlangsamen Sie die Abkühlgeschwindigkeit des Gussstücks oder verringern Sie die Festigkeit der Formschale
3) Erhöhen Sie die Sehnen des Anti-Riss-Prozesses an den dicken und dünnen Fugen des Gussteils oder erhöhen Sie die Übergangsrundung
Kaltes Knacken
Name und Eigenschaften.
Es gibt einen durchgehenden, durchdringenden Riss auf dem Gussteil. Der Bruch erscheint glänzend oder leicht oxidierte Oberfläche.
Verursachen
1. Beim Abkühlen der Gussteile wird die Schrumpfung behindert, was zu thermischen Spannungen und Phasenwechselspannungen führt. Diese Spannungen überschreiten die Festigkeit des Materials im elastischen Zustand und verursachen einen Bruch.
2. Bei der Reinigung des Gusskörpers, dem Angussabtrennen, dem Steigereinbau oder der Justierung werden die Gussteile mit Eigenspannungen äußeren Kräften ausgesetzt und verursachen Brüche.
Präventionsmethoden
1. Die Verstärkung an der Kaltrissstelle wird erhöht, um die Rückstellfähigkeit des Profils zu verbessern und dadurch den Schwindungswiderstand und die Gießspannung zu verringern.
2. Vermeiden Sie während des Nachbearbeitungsprozesses heftige Stöße zwischen den Gussteilen.
Pore
Name und Eigenschaften
Es gibt offensichtliche oder unauffällige Poren auf dem Gussstück mit glatter Innenfläche.
Verursachen
1. Die Formhülle ist schlecht durchlässig, und das Gas im Formhohlraum kann beim Gießen nicht rechtzeitig entweichen.
2. Unzureichende Hülsenausbrennung, die zu einer ungenügenden Entfernung von Formmaterialresten und gasbildenden Stoffen im Hülsenmaterial führt.
3. Der Anteil an flüssigem Metallgas ist zu hoch und die Desoxidation ist nicht gut.
4. Irrationale Einstellung des Ausgießsystems, was zu einem Ausgießen führt, das die Popularität beeinträchtigt.
Präventionsmethoden
1. Verbessern Sie die Luftdurchlässigkeit der Hülle und vergrößern Sie gegebenenfalls die Belüftungslöcher.
2. Vollständig abgefeuerte Schale.
3. Verbesserung der Desoxygenierungsmethode.
4. Verbesserung des Ausgießsystems.
Um die Verarbeitungsqualität von Gussteilen aus legiertem Stahl zu gewährleisten, gelten beim Gießen generell strenge Anforderungen. Doch auch während des Gießprozesses selbst gibt es Aspekte zu beachten. Worauf ist im Allgemeinen zu achten? Dieser Artikel gibt Ihnen einen Überblick.
1. Temperatur
Die Temperatur hat einen großen Einfluss auf die Gussqualität. Sie sollte anhand der Legierungsart, der Gussstruktur und der Gusseigenschaften bestimmt werden, um einen geeigneten Gießtemperaturbereich festzulegen. Je nach Kohlenstoffstahlsorte ist eine geeignete Gießtemperatur zu wählen. Im Allgemeinen liegt die Gießtemperatur zwischen 1540 und 1580 °C , wobei die Stahltemperatur der Gießpfanne dazwischen liegen sollte.
2. Geschwindigkeit
Was die Gießgeschwindigkeit betrifft, kann unter der Bedingung, dass ein glatter Gasaustritt in der Kavität gewährleistet ist, eine höhere Gießgeschwindigkeit für Gussstücke verwendet werden, die eine gleichzeitige Erstarrung erfordern, und eine niedrigere Gießgeschwindigkeit kann so weit wie möglich für Gussstücke verwendet werden, die eine sequentielle Erstarrung erfordern.
3. Betriebsanforderungen
Wir möchten Sie daran erinnern, dass die Betriebsanforderungen niemals schlampig sein dürfen und im Allgemeinen die folgenden 2 Punkte erfüllen müssen.
(1) Beim Gießen großer und mittelgroßer Teile aus legiertem Stahlguss sollte der Stahl nach 1-2 Minuten Beruhigung in der Pfanne gegossen werden.
(2) nach Abschluss der zu gießenden Verfestigung des Gießens, um das Druckeisen und die Kastenkarte rechtzeitig zu entfernen, um die Schrumpfbeständigkeit des Gießens zu verringern, um Rissdefekte im Guss zu vermeiden.
ZheJiang Dongrun Casting Industry Co., Ltd. wurde 1995 gebaut. Wir sind seit mehr als 25 Jahren in der Gussindustrie tätig. Egal welche Art von Spritzguss Sie ausführen müssen, wir sind der richtige Lieferant für Ihre Arbeit. Im Gegensatz zu anderen Wettbewerbern bieten wir vier Arten von Gussteilen an.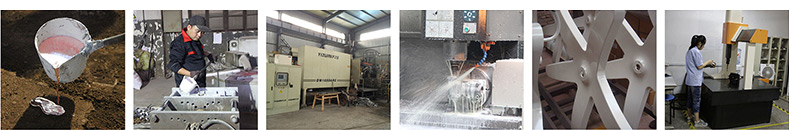
❖ Sandguss
Dongrun Casting verfügt über 20000 Quadratmeter große Werkshäuser und 200 Produktions- und Testgeräte. Von der Angebots- und Werkzeugkonstruktion über das Gießen bis zur fertigen Bearbeitung können wir in jeder Phase mit Ihnen zusammenarbeiten. Wir bedienen eine breite Palette von Branchen - von Fortune 500-Unternehmen bis hin zu kleinen und mittelständischen OEMs. Unsere Produkte umfassen:
❖ Architektonische Teile |
Stöbern Sie in unserem Online-Showroom und entdecken Sie unsere Leistungen. Senden Sie uns anschließend Ihre Spezifikationen oder Anfragen per E-Mail an dongrun@dongruncasting.com.