Druckgusstemperatur: Ein vollständiger Leitfaden zur Temperaturkontrolle beim Aluminium-Druckguss
Die Temperaturkontrolle ist einer der wichtigsten Faktoren beim Aluminium-Druckguss. Sie beeinflusst direkt den Fluss des flüssigen Metalls, die Formleistung, die Gussqualität, die Produktionseffizienz und die Werkzeugstandzeit. Durch ein optimales Temperaturmanagement wird sichergestellt, dass das Aluminium die Form vollständig ausfüllt, korrekt erstarrt und Teile mit hervorragenden mechanischen Eigenschaften und Oberflächenqualität entstehen.
Unregelmäßige Temperaturregelung kann zu häufigen Gussfehlern wie Porosität, Schwindung, Kaltversagen, unvollständiger Füllung und vorzeitigem Formversagen führen. Daher ist die Kontrolle der Temperatur von flüssigem Aluminium, Formen und Kühlsystemen unerlässlich für eine stabile und zuverlässige Druckgussproduktion.
Warum die Temperatur beim Druckguss wichtig ist
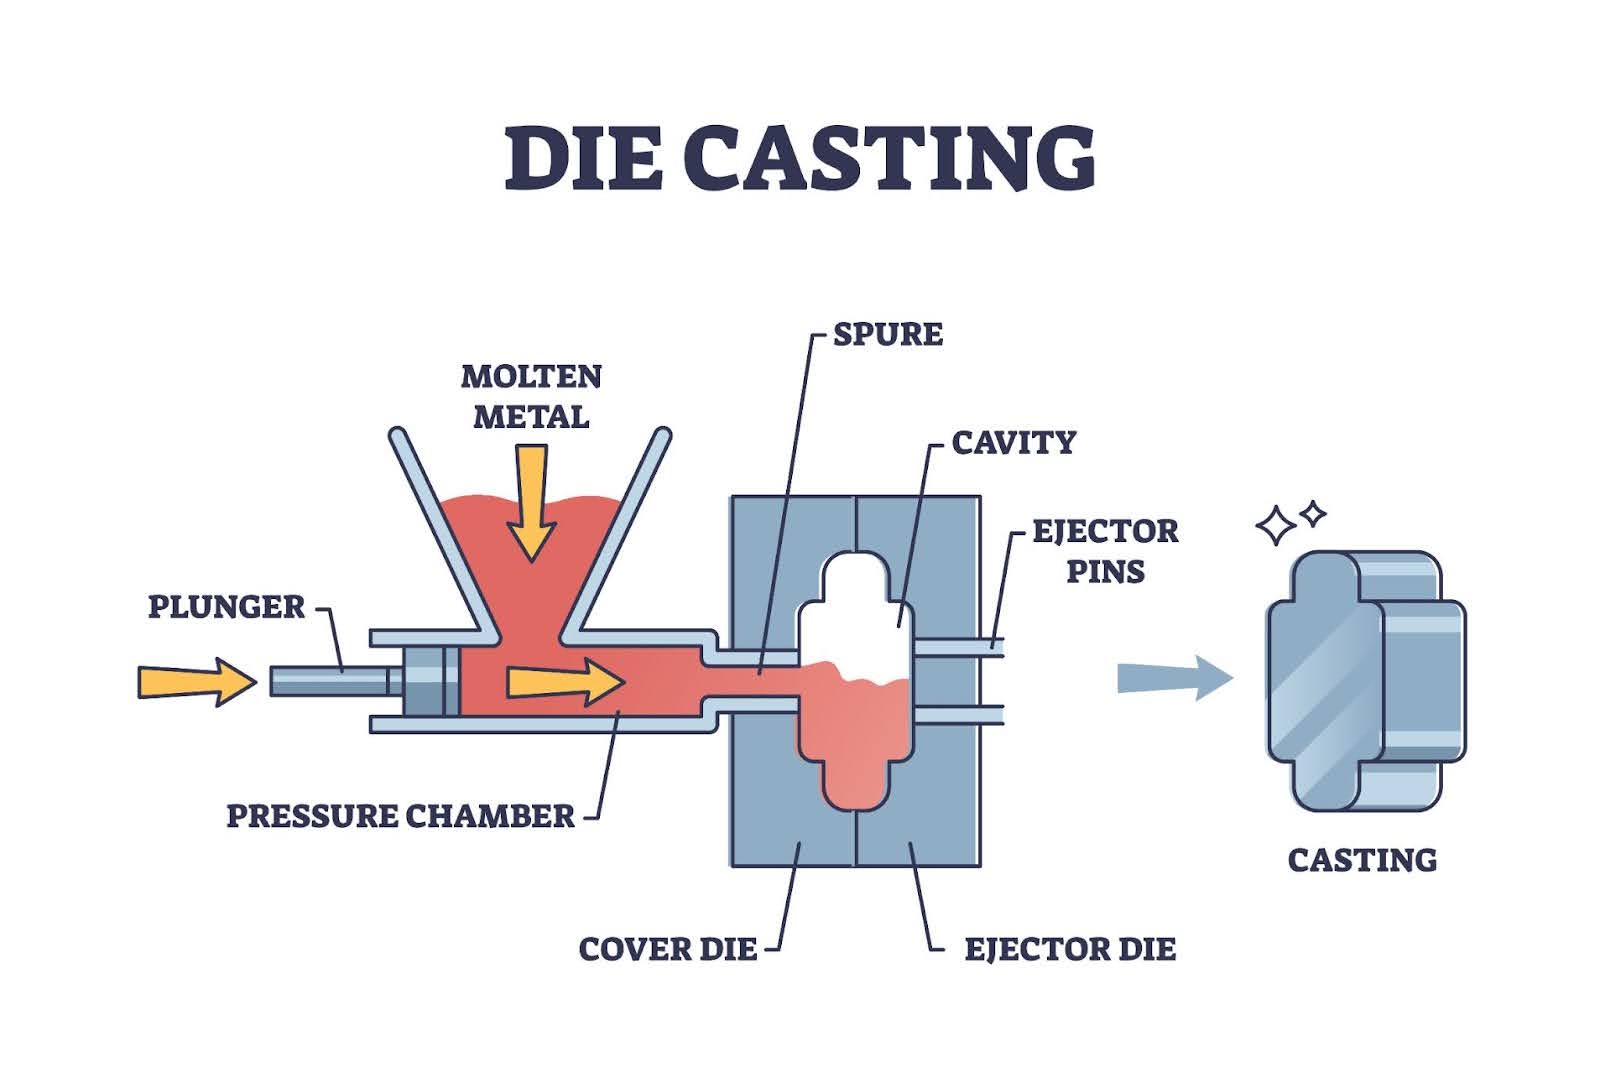
Beim Aluminium-Druckguss wird flüssiges Aluminium mit hoher Geschwindigkeit und hohem Druck in einen Formhohlraum aus Stahl eingespritzt. Das Metall muss ausreichend flüssig sein, um den gesamten Formhohlraum auszufüllen, bevor die Erstarrung einsetzt. Gleichzeitig muss die Formtemperatur kontrolliert werden, um eine ordnungsgemäße Kühlung und Formstabilität zu gewährleisten.
Die Temperatur beeinflusst:
Metallfließfähigkeit und Füllleistung
Erstarrungsgeschwindigkeit
Innere Struktur und Festigkeit
Qualität der Oberflächengüte
Schimmelbeständigkeit
Produktionszykluszeit
Die Aufrechterhaltung des richtigen Temperaturgleichgewichts hilft Herstellern, qualitativ hochwertige Bauteile mit weniger Fehlern und geringeren Produktionskosten herzustellen.
Wichtige Temperaturfaktoren beim Aluminium-Druckguss
1. Temperatur von geschmolzenem Aluminium
Die Temperatur von flüssigem Aluminium ist einer der wichtigsten Parameter beim Druckgießen. Aluminiumlegierungen schmelzen typischerweise zwischen etwa 600 °C und 660 °C, während die Gießtemperaturen in der Regel höher liegen, um die nötige Fließfähigkeit beim Einspritzen zu gewährleisten.
Wenn die Temperatur des geschmolzenen Aluminiums zu niedrig ist:
Das Metall fließt möglicherweise nicht reibungslos.
Dünne Schichten füllen möglicherweise nicht vollständig aus
Kaltstarts und Fehlläufe können auftreten
Die Oberflächenqualität kann abnehmen
Wenn die Temperatur des geschmolzenen Aluminiums zu hoch ist:
Oxidation nimmt zu
Gasabsorption kann zu Porosität führen
Der Verschleiß der Form beschleunigt sich
Der Energieverbrauch steigt
Die ideale Temperatur hängt von der Aluminiumlegierung, der Bauteilkonstruktion, der Wandstärke und den Gussanforderungen ab. Professionelle Hersteller überwachen und justieren die Schmelztemperaturen sorgfältig, um gleichbleibende Ergebnisse zu erzielen.
2. Die Form Temperatur
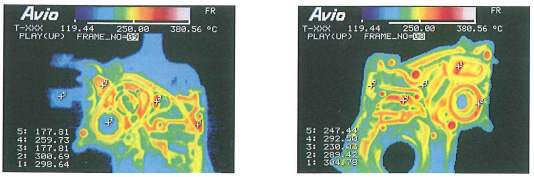
Die Formtemperatur hat einen wesentlichen Einfluss auf die Gussqualität und die Produktionseffizienz. Vor dem Gießen muss die Form auf eine geeignete Betriebstemperatur erwärmt werden, um einen Temperaturschock zu vermeiden und den Metallfluss zu verbessern.
Beim Aluminium-Druckguss werden die Formtemperaturen je nach Anwendung üblicherweise in einem Bereich von etwa 200°C bis 280°C geregelt.
Eine zu niedrige Schimmelpilztemperatur kann folgende Folgen haben:
Schlechte Füllfähigkeit
Vorzeitige Erstarrung
Oberflächenfehler
Unvollständiger Guss
Eine zu hohe Schimmelpilztemperatur kann folgende Folgen haben:
Längere Kühlzyklen
Reduzierte Produktivität
Übermäßige thermische Belastung
Kürzere Lebensdauer des Schimmels
Eine korrekt kontrollierte Formtemperatur verbessert die Gusskonsistenz, die Oberflächengüte und die Maßgenauigkeit.
3. Einspritztemperatur und Abfüllbedingungen
Beim Hochdruck-Druckgießen wird flüssiges Aluminium mit hoher Geschwindigkeit in die Form eingespritzt. Die Temperatur des Metalls in dieser Phase beeinflusst seine Fähigkeit, komplexe Hohlräume und dünnwandige Bereiche auszufüllen.
Höhere Temperaturen verbessern die Fließfähigkeit des Metalls und erleichtern das Ausfüllen komplexer Geometrien. Übermäßige Temperaturen können jedoch Turbulenzen, Oxidation und Gaseinschlüsse verstärken.
Die besten Ergebnisse werden durch ein ausgewogenes Verhältnis erzielt:
Metalltemperatur
Injektionsgeschwindigkeit
Einspritzdruck
Formtemperatur
Durch eine optimale Prozessgestaltung wird eine vollständige Befüllung bei gleichzeitiger Minimierung von Fehlern gewährleistet.
4. Abkühltemperatur und Erstarrung
Nachdem der Formhohlraum gefüllt ist, beginnt das Aluminiumgussteil abzukühlen und zu erstarren. Die Abkühlgeschwindigkeit beeinflusst direkt die endgültige Struktur und die Eigenschaften des Bauteils.
Kontrollierte Kühlung trägt zur Verbesserung bei:
Mechanische Festigkeit
Dimensionsstabilität
Oberflächenqualität:
Zykluseffizienz
Moderne Druckgussformen verwenden häufig optimierte Kühlkanäle, um während der kontinuierlichen Produktion konstante Temperaturen zu gewährleisten.
Häufige Probleme aufgrund fehlerhafter Temperaturregelung
Porosität
Porosität entsteht, wenn Gas im Aluminiumguss eingeschlossen wird. Zu hohe Schmelztemperaturen können die Wasserstoffaufnahme und Oxidation verstärken und so zu inneren Hohlräumen führen.
Zu den Lösungen gehören:
Aufrechterhaltung der richtigen Schmelztemperatur
Anwendung effektiver Entgasungsmethoden
Verbesserung der Schimmelentlüftung
Optimierung der Injektionsparameter
Schrumpffehler
Aluminium zieht sich beim Erstarren naturgemäß zusammen. Eine ungleichmäßige Abkühlung kann zu Lunkerbildung führen.
Häufige Ursachen sind:
Übermäßige Wärmekonzentration
Mangelhaftes Kühldesign
Falsche Gießtemperatur
Durch verbesserte Temperaturregelung und Werkzeugkonstruktion lassen sich Schrumpfungsfehler reduzieren.
Kaltes Schließen und unvollständige Füllung
Wenn das geschmolzene Aluminium zu schnell abkühlt, bevor es den Formhohlraum vollständig ausfüllt, kann es zu Kaltfäule oder unvollständigen Gussteilen kommen.
Mögliche Ursachen sind:
Niedrige Schmelzmetalltemperatur
Kalte Schimmeltemperatur
Falsche Einspritzgeschwindigkeit
Durch die Einhaltung der richtigen Temperaturbedingungen kann das Aluminium gleichmäßig fließen und die Form vollständig ausfüllen.
Verkürzte Schimmelzeit
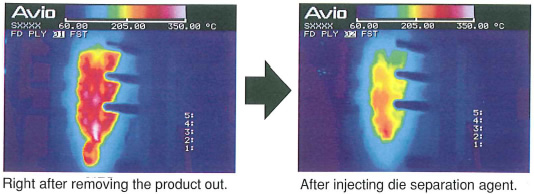
Druckgussformen sind wiederholten Heiz- und Kühlzyklen ausgesetzt. Übermäßige Temperaturschwankungen erzeugen thermische Spannungen, die zu Folgendem führen können:
Risse
Oberflächenerosion
Thermische Ermüdung
Kürzere Werkzeuglebensdauer
Ausgewogene Heizung und Kühlung tragen dazu bei, die Haltbarkeit von Schimmelpilzen zu verlängern und die Wartungskosten zu senken.
Temperaturregelungsverfahren beim Druckgießen
Ofentemperaturregelung
Eine stabile Ofentemperatur ist für die Erhaltung der Qualität des geschmolzenen Aluminiums unerlässlich.
Zu den wichtigsten Steuerelementen gehören:
Präzise Temperaturüberwachung
Überprüfung der Legierungszusammensetzung
Richtige Haltezeit
Oxidationsprävention
Eine gleichbleibende Ofensteuerung gewährleistet eine stabile Materialleistung während der Produktion.
Schimmelheizsysteme
Vor Produktionsbeginn werden die Formen auf die erforderliche Betriebstemperatur erhitzt.
Gängige Heizmethoden sind:
Elektroheizung
Gasheizung
Thermische Ölzirkulation
Durch ordnungsgemäßes Vorheizen der Form wird die Füllleistung verbessert und frühzeitige Defekte werden reduziert.
Kühlsysteme
Kühlsysteme halten die Formtemperatur während des kontinuierlichen Betriebs aufrecht.
Gängige Kühlmethoden sind:
Wasserkanäle
Ölkreislaufsysteme
Temperaturgeregelte Kühleinheiten
Eine effiziente Kühlung verbessert die Zykluszeit, die Produktqualität und die Werkzeugleistung.
Echtzeit-Temperaturüberwachung
Moderne Druckgussfabriken setzen zunehmend automatisierte Überwachungssysteme ein, um die Temperatur während des gesamten Produktionsprozesses zu kontrollieren.
Sensoren und intelligente Steuerungssysteme können Folgendes überwachen:
Temperatur des geschmolzenen Metalls
Formtemperatur
Kühlleistung
Maschinenbetriebsbedingungen
Echtzeitdaten helfen Herstellern, Probleme schnell zu erkennen und Produktionsparameter zu optimieren.
Temperaturbetrachtungen für verschiedene Aluminiumlegierungen
Unterschiedliche Aluminiumlegierungen erfordern aufgrund von Abweichungen in der chemischen Zusammensetzung und den Gießeigenschaften unterschiedliche Temperatureinstellungen.
A380 Aluminiumlegierung
A380 ist aufgrund seiner hervorragenden Gießbarkeit, Festigkeit und Dimensionsstabilität eine der am häufigsten verwendeten Druckgusslegierungen. Sie findet breite Anwendung in der Automobil-, Industrie- und Elektronikindustrie.
ADC12 Aluminiumlegierung
ADC12 bietet gute Fließfähigkeit, Korrosionsbeständigkeit und Kosteneffizienz und ist daher beliebt für mechanische Teile und Gehäuse.
A356 Aluminiumlegierung
A356 bietet höhere Festigkeit und Korrosionsbeständigkeit und wird häufig für strukturelle und leistungsorientierte Anwendungen ausgewählt.
Die Auswahl der richtigen Legierung und die Optimierung ihres Temperaturbereichs sind entscheidend für die Erzielung der gewünschten Produktleistung.
Die Rolle der Automatisierung in der Temperaturregelung
Mit der Entwicklung von Industrie 4.0 hat die automatisierte Temperaturregelung in modernen Druckgießereien zunehmend an Bedeutung gewonnen.
Erweiterte Systemnutzung:
SPS-Steuerungen
Temperatursensoren
Automatisierte Kühlsysteme
Datenanalyse-Plattformen
Diese Technologien verbessern die Prozessstabilität, reduzieren menschliche Fehler und tragen zur Aufrechterhaltung einer gleichbleibenden Produktqualität bei.
Die Automatisierung ermöglicht zudem die vorausschauende Wartung, indem sie temperaturbezogene Probleme erkennt, bevor diese zu Produktionsausfällen führen.
Fazit
Die Temperaturkontrolle spielt eine entscheidende Rolle für die Qualität und Effizienz des Aluminium-Druckgusses. Von der Aufbereitung der Metallschmelze bis zum Aufheizen und Abkühlen der Form beeinflusst jeder Temperaturparameter die endgültigen Eigenschaften des Gussteils.
Eine präzise Temperaturregelung beugt Defekten vor, verbessert die Oberflächenqualität, verlängert die Werkzeugstandzeit und senkt die Produktionskosten. Durch die Kombination fortschrittlicher Temperaturüberwachungssysteme, optimierter Prozesse und erfahrener Ingenieursunterstützung erzielen Hersteller eine stabile und qualitativ hochwertige Aluminium-Druckgussproduktion für anspruchsvolle Anwendungen wie die Automobil-, Elektronik- und Industrieanlagenindustrie.
Dongrun Casting verfügt über 20000 Quadratmeter Produktionsfläche und 200 Produktions- und Prüfgeräte. Von der Angebotserstellung und Werkzeugkonstruktion über den Guss bis hin zur Endbearbeitung begleiten wir Sie in jeder Phase. Wir bedienen ein breites Branchenspektrum – von Fortune-500-Unternehmen bis hin zu kleinen und mittelständischen Erstausrüstern (OEMs). Unser Produktportfolio umfasst Anwendungen in der Automobil- und Nutzfahrzeugindustrie , der Energie- und Kommunikationsbranche , Messsysteme , Hydraulik , Medizintechnik , Beleuchtung , Kraftstoff- und Gasdrucktechnik sowie Möbelteile.
Weitere Details: www.dongruncasting.com